
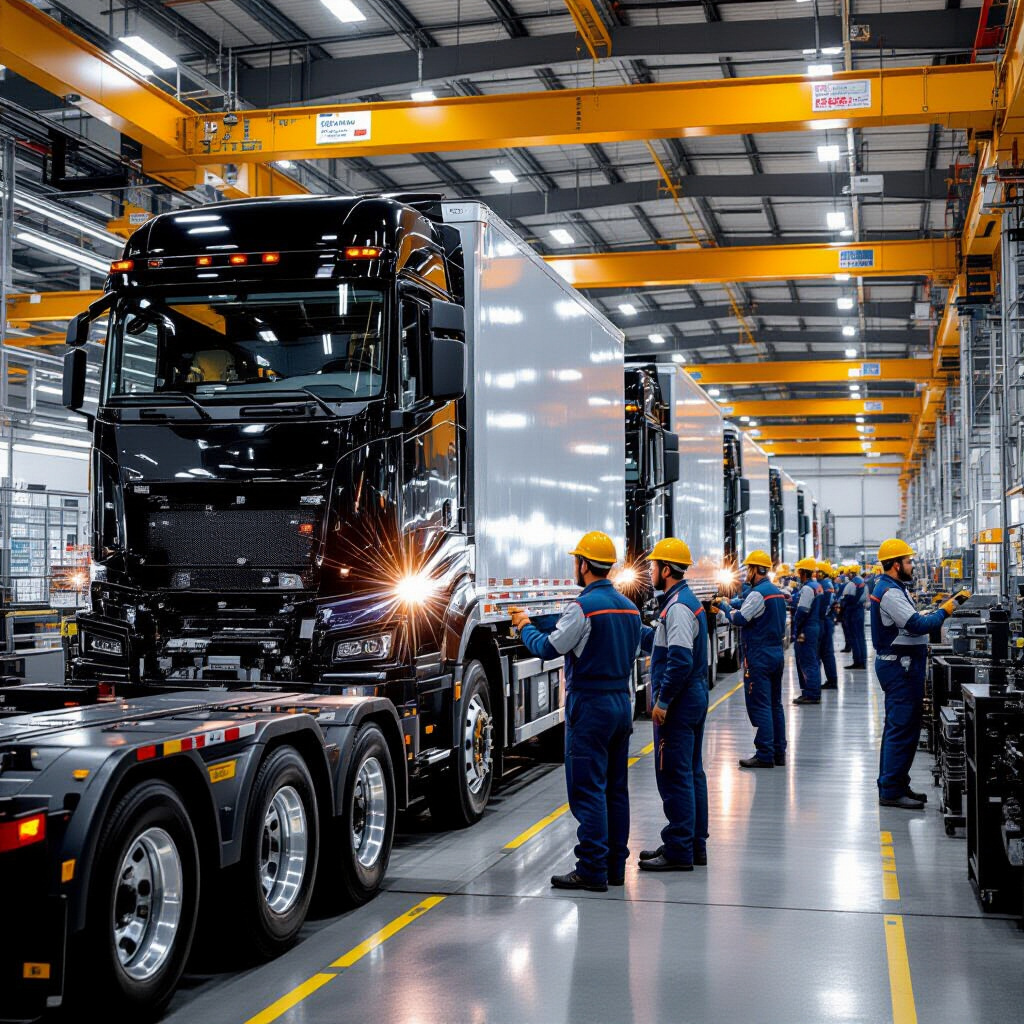
Концепция и проектирование полуприцепа
Концепция задаёт общую архитектуру полуприцепа: тип кузова (тент, фургон, контейнеровоз), конфигурацию шасси и распределение грузовых усилий. На этапе проектирования формируются расчётные схемы, материалы и требования к узлам; для уточнения технических параметров документация может содержать https://kamotors.ru/proizvodstvo-polupriczepov-etapy-i/ на нормативы и испытательные протоколы. Проектирование определяет места концентрации металла и точки крепления, что напрямую влияет на массу и долговечность конструкции.
Расчёт нагрузок и выбор структурной схемы
Расчёт начинается с заданных осевых нагрузок и граничных условий движения. Для дорожной техники часто принимают нормативную максимальную нагрузку на ось 11,5 т; на основании этого распределяются лонжероны рамы, поперечные балки и узлы крепления. Применяются методики расчёта на статическую прочность и усталостную долговечность с коэффициентом запаса обычно 1,5. Геометрическая жёсткость кузова анализируется через моделирование изгиба и кручения, что определяет толщины листов и шаг продольных ребер жёсткости.
Техническая документация, допуски и стандарты
Техническая документация содержит чертежи сборки, спецификации материалов, допуски на геометрию и процедуры контроля. Применяются промышленные стандарты сварки и контроля качества, например ISO 3834 для контроля процессов сварки и требования по сертификации на соответствие прочностным нормативам. Допуски на геометрию шасси часто задаются в пределах долей миллиметра для посадочных поверхностей и до 1–2 мм для общих размеров при длине более нескольких метров.
Материалы и комплектующие
Выбор марок стали и их свойства
Для рамы и лонжеронов выбирают конструкционные стали с балансом прочности и пластичности. Распространены марки со значением предела текучести около 355 МПа (например S355), иногда используются низколегированные стали типа 09Г2С для улучшенной свариваемости. Толщина листов для несущих элементов обычно варьирует от 6 до 12 мм, а для особо нагруженных участков — до 20–25 мм. Критерии выбора включают предел прочности, ударную вязкость при низких температурах и коррозионную стойкость.
Осеевые, подвесные и тормозные узлы — требования к деталям
Оси и подвески поставляются как отдельные сборки и интегрируются в шасси согласно чертежам. Требования к деталям включают точность посадочных поверхностей, прочность на усталость и совместимость с пневматическими и гидравлическими линиями. Тормозные узлы подвергают отдельной проверке на герметичность и величины рабочих усилий, а подшипниковые узлы проверяются по радиальной и осевой биению.
Металлообработка: резка, гибка, штамповка
Технологии раскроя и точность раскроя
Для раскроя листов применяются лазерная и плазменная резка, а для толстых материалов — плазма с последующей механической обработкой. Лазерная резка даёт точность порядка 0,1 мм и малую зону термического влияния для толщин до 20 мм. Плазменная резка используется для толщин более 20 мм, с последующей шлифовкой посадочных кромок. Раскрой определяет точность посадочных поверхностей и влияет на подгонку сварных узлов.
Формирование профильных элементов и сварные заготовки
Гибка профилей и штамповка элементов выполняются на гидравлических и пресc-формах с контролем радиуса и остаточных деформаций. Сформированные профильные элементы свариваются в заготовки с учётом технологии последующей правки: при сварке длинных лонжеронов предусматриваются компенсационные швы и термическая обработка для уменьшения остаточных напряжений.
Сварка и сборка каркаса
Методы сварки, режимы и подготовка к шву
Выбор метода сварки зависит от толщины и требуемой точности: MIG/MAG применяется для толстых листов и профильных сварных швов, TIG — для ответственных узлов с низким риском дефектов, а роботизированная сварка — для серийных швов. Подготовка включает зачистку кромок, подгонку по сварочным прихваткам и зазоры 1–3 мм в зависимости от толщины. Контроль режимов сварки фиксируется в технологических картах, где указываются силы тока, скорость и структура шва.
Сборочные стенды, приспособления и контроль сборки
Сборка рамы производится на выверочных стендах с опорой в контрольных точках и использованием прихваток, шаблонов и манипуляторов. Контроль сборки включает проверку прямолинейности лонжеронов, параллельности и положения точек крепления с помощью шаблонов и координатных измерений. Сборочные стенды позволяют минимизировать геометрические погрешности перед окончательной сваркой.
Поверхностная обработка и покрытия
Подготовка поверхности и фосфатирование
Подготовка включает обезжиривание, механическую очистку и фосфатирование для улучшения адгезии последующих покрытий. Фосфатирование создаёт пассивный слой, снижающий коррозионную активность и повышающий сцепление грунтовки. Этапы выполняются в линиях с контролем pH и температуры растворов.
Виды лакокрасочных и гальванических покрытий и их долговечность
Применяются порошковые полиэфирные и эпоксидные грунты, а также катодная электропокраска для внутренних полостей. Порошковая покраска обеспечивает толщину покрытия 60–120 мкм и стойкость к абразиву, гальванические покрытия используются для зачистных элементов и крепежа. Долговечность покрытия зависит от подготовительных операций и толщины слоя; ожидаемый срок службы отделки при коррозионной агрессии оценивается через параметры адгезии и коррозионных испытаний.
Контроль качества и испытания
Неразрушающие методы и измерения геометрии
Контроль включает визуальную инспекцию, ультразвуковой контроль для выявления внутренних дефектов швов, рентгенографию для критичных соединений, капиллярную и магнитопорошковую дефектоскопию для поверхностных дефектов. Геометрические измерения проводят координатными средствами и калибрами в процессе и после сборки для подтверждения соответствия допускам.
Статические и динамические испытания, протоколы испытаний
Испытания включают статическую проверку несущей способности при нагружении до 1,1–1,5 расчётной нагрузки и динамические испытания на вибрационные стенды или дорожные испытания для оценки усталостной прочности. Протоколы фиксируют схемы приложений усилий, деформации и критерии приёмки, а также количество циклов в усталостных тестах для ключевых узлов.
Автоматизация, оборудование и оптимизация
Роботизированная сварка и станки ЧПУ
Роботы сварки и станки ЧПУ для раскроя и гибки снижают вариативность размеров и дефектов швов. ЧПУ-станки обеспечивают повторяемость раскроя с точностью до 0,1 мм, а роботизированные сварочные ячейки позволяют стабильно поддерживать режимы и уменьшать количество исправлений на финише.
Логистика сборки и сокращение брака
Оптимизация логистики включает последовательное формирование потоков заготовок, применение точечных контрольных операций и систему обратной связи для оперативного выявления брака. Типичные дефекты — деформация рам, пористость швов, отслоение покрытия; исправления осуществляются правкой, шлифовкой, доремонтной сваркой и локальной перекраской.
Охрана труда и экологические аспекты производства
Риски на рабочих местах и средства индивидуальной защиты
При сварочных работах требуются сварочные щитки с фильтрацией, перчатки, спецодежда и системы местной вытяжной вентиляции для удаления дымов. При операциях с ЛКМ необходимы респираторы и взрывозащищённые устройства. Регламенты охраны труда включают инструкции по работе с подъемными и точными механизмами, а также регулярные осмотры средств защиты.
Управление отходами и очистка выбросов
Управление включает сбор и переработку стружки, утилизацию лакокрасочных остатков и очистку лаково-распылительных камер через фильтрацию и системы регенерации растворителей. Твердые металлические отходы направляются на переработку, а сточные воды и атмосферные выбросы проходят очистку в соответствии с экологическими нормативами.